sv

Hur man väljer en ADB-bromskammarfabrik: kvalitet, testning och kostnad
En inköpschef avfärdade en gång en lågpris ADB bromskammarfabrik eftersom provet misslyckades med ett enkelt läckagetest vid -40°C. Det enda fyndet räddade flottan från en säsong av fel på vägarna. När du köper bromskammare är den billigaste offerten inte den verkliga kostnaden. Fabrikens processkontroller, testdjup och materialval avgör om produkten presterar i fem år eller fem månader.
Vad "ADB" betyder i bromskammarspecifikationen
Vid bromsning av kommersiella fordon hänvisar "ADB" vanligtvis till ett fjäderbromsmanöverdon som kombinerar en färdbromskammare med en fjäderbromssektion. Det är standardkomponenten som ger parkering och nödbromskraft på luftbromsade lastbilar och släpvagnar. I vissa produktlinjer förekommer ADB-beteckningen i specifika modeller såsom piggyback-kammare, där fjäderbromsen är monterad ovanför servicemembranet för att passa snäva chassilayouter.
Termen ansluter också till luftskivbromsar, där kammaren måste matcha den kortare slaglängden och högre klämkraften hos skivok. En pålitlig fabrik bör kunna producera både konventionella S-cam och skivkompatibla kammare och bör erbjuda tydliga specifikationer för slaglängd, monteringsportar och membranklassificeringar.
Kritiska kriterier för att kontrollera en ADB-bromskammarfabrik
Börja med fabrikens kvalitetssystem, titta sedan på dess testförmåga, produktionsprocesser och förmåga att anpassa till dina ritningar.
Certifiering och kvalitetssystem
IATF 16949-certifiering är minimigränsen för OEM-leverans. Det visar att fabriken har dokumenterade rutiner för riskhantering, förändringskontroll och spårbarhet. Be att få se omfattningen av certifikatet: täcker det exakt den produktfamilj du skaffar, såsom fjäderbromsar eller piggyback-enheter? Enbart ett certifikat är ingen garanti, men frånvaron bör vara en röd flagga.
Testförmåga
En verklig tillverkningspartner har ett internt laboratorium och kör tester vid extrema temperaturer, tryckcykler och livslängdsförhållanden. Acceptera inte ett allmänt uttalande om "testad enligt branschstandarder". Fråga efter det faktiska rapportformatet och kriterierna för godkänt-underkänd som de använder. Fabriker med snabb hantering av hög- och lågtemperaturtester är mer benägna att fånga materialdefekter före leverans.
| Kontrollera | Acceptansutkik | Varför det spelar roll |
|---|---|---|
| Läckagetest vid extrem | Kammaren håller nominellt tryck utan bubblor eller tryckfall i minst 10 minuter | Ett litet läckage vid rumstemperatur blir ett fel vid -40°C |
| Verifiering av stroke | Långslagsmodeller ger åtminstone den publicerade slaglängden, t.ex. 3,0 tum eller 76 mm | Fel slag orsakar motstånd eller otillräckligt frisläppande av bromsar |
| Port- och passmoment | M22-, Voss- och M18-portarna är rena, gängade konsekvent och förseglade utan läckage | Läckor i hamnen är en vanlig källa till garantianspråk |
| Korrosionsskydd | Hus och fjädrar visar en jämn e-coat eller zinkfinish utan kala kanter | Vägsalt angriper utsatt stål och förkortar livslängden |
| Diafragma durometer | Gummihårdheten håller sig inom ±5 Shore A av specifikationen efter värmeåldring | Mjuka membran misslyckas snabbt; hårda läcker lättare |
Material- och processkontroll
Husets porositet är en av de vanligaste dolda defekterna i bromskamrar. En fabrik som driver sina egna pressgjutnings- och stämplingsverkstäder för aluminium kan kontrollera porositeten vid källan. Fråga hur de bearbetar tätningsflänsen och om de använder en sekundär operation för att säkerställa planhet. Om dessa processer läggs ut på entreprenad måste fabriken bevisa att den inspekterar inkommande gjutgods och färdiga dimensioner.
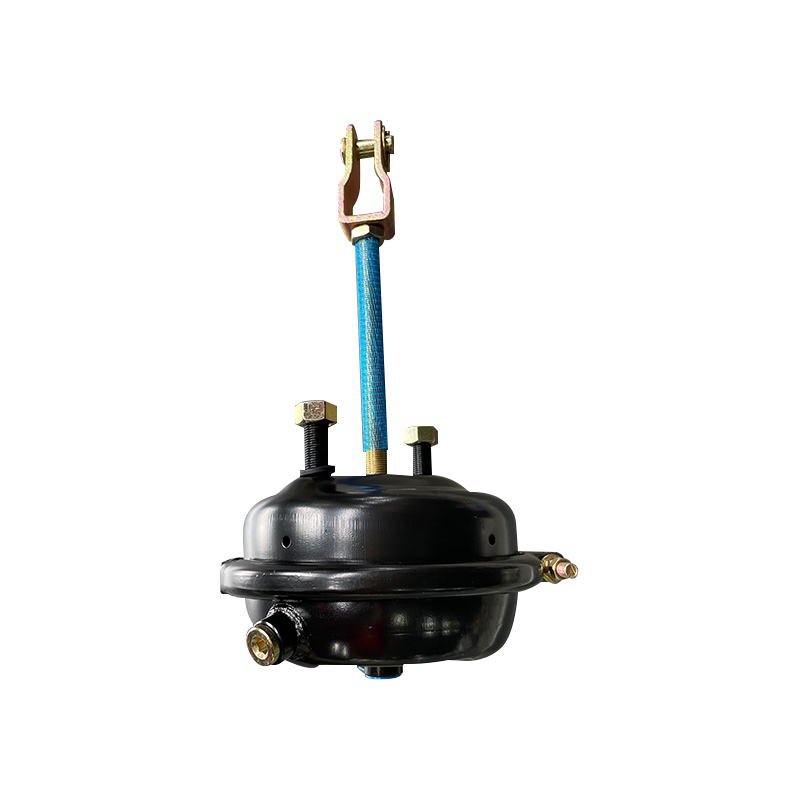
Om din applikation använder det gemensamma S-cam-gränssnittet måste kammaren matcha det befintliga fästet och gaffeln. En fabrik som erbjuder konstruktion med svetsad gaffel, som T3030 långslagskammare, förenklar installationen på fordon med svåra serviceförhållanden.
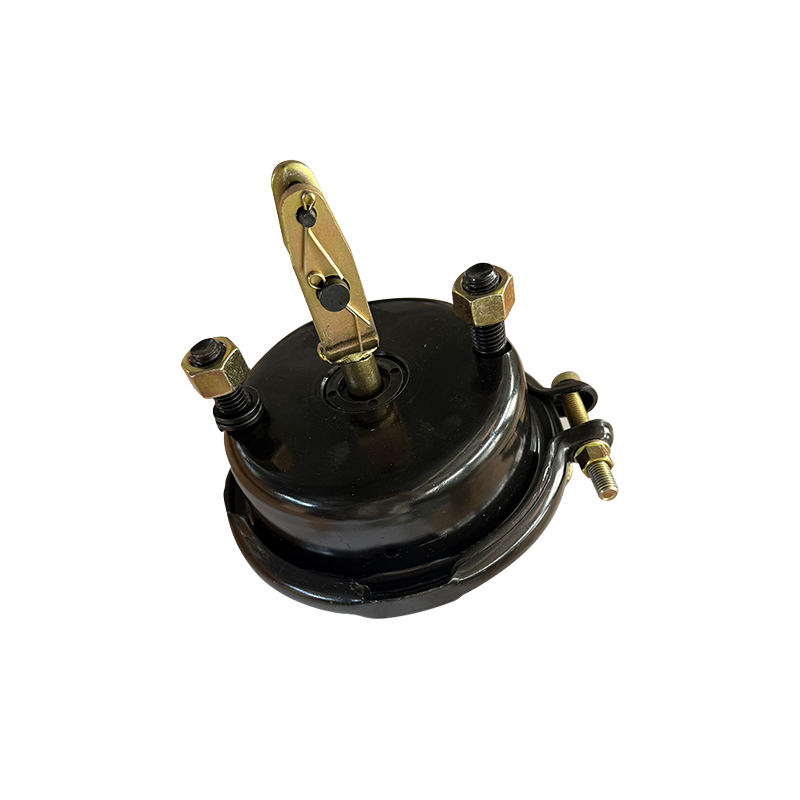
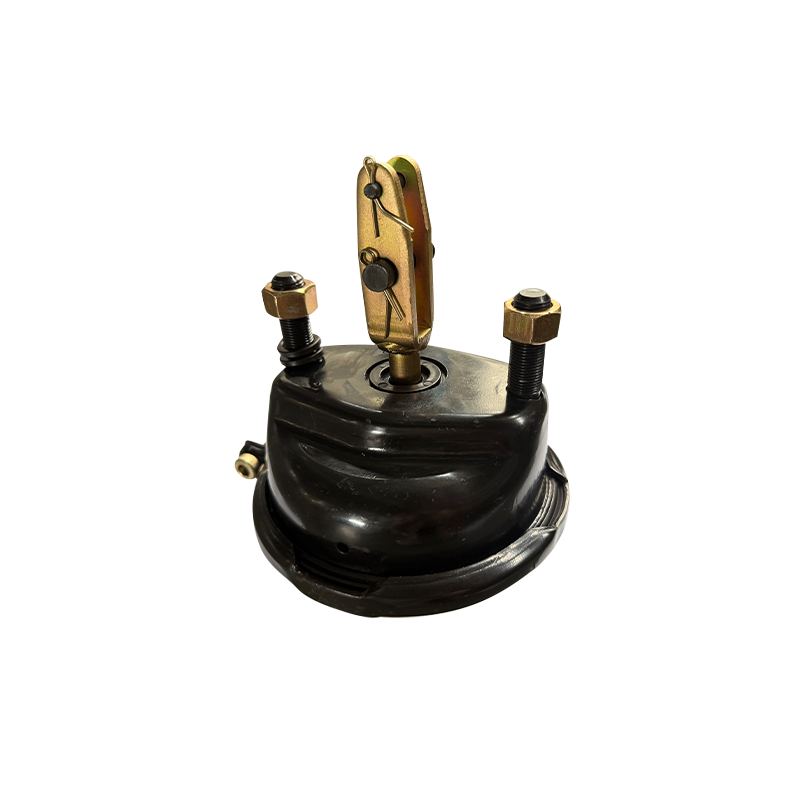
 T3030 Bromskammare med lång slaglängd med svetsad sprint Denna kammare lämpar sig för S-cam-applikationer med en svetsad gaffel för förenklad installation på tunga fordon. Dess förseglade hölje och design med långa slag tar upp hållbarhetsproblem som lyfts fram i den omgivande diskussionen. Visa produkt →
Tillverkningsdetaljer som gör eller bryter tillförlitligheten
Skillnaden mellan en hållbar ADB-bromskammare och en som går sönder på 10 000 miles döljer sig ofta i huset och membranet.
Pressgjutningskvalitet av aluminium avgör porositet och ytfinish. En fabrik med egna pressgjutnings- och stämplingslinjer kan kontrollera porositeten och undvika de dolda kostnaderna för outsourcing. Fråga hur de hanterar tätningsytor. En korrekt bearbetad platt fläns förhindrar inre läckage mellan service- och fjäderdelen. På liknande sätt måste den inre lufttätningen hantera konstant tryckcykling utan extrudering; detta är en viktig källa till membranfel i kalla klimat.
Ett sätt att bedöma en fabriks kompetens är genom dess vilja att dela testdata. Företag som kör hög- och lågtemperaturtester, cykeltester och saltspraytester tillhandahåller vanligtvis rapporten före provtagning. För en närmare titt på tätningsmekanismerna, företagets teknisk artikel om tätningsprestanda för kraftiga bromskammare förklarar hur ytfinish och gummiblandning samverkar under tryck.
Långslags- och Piggyback-konfigurationer för täta installationer
Utrymmesbegränsningar är den främsta anledningen till att flottor byter från en standard färdbroms-kammare till en långslags- eller piggyback-design. Långslagskamrar ger extra frigöringsväg för slitna bromsar, medan piggyback-enheter placerar fjäderbromsen ovanför servicemembranet för att spara vertikalt utrymme på luftfjädringar eller släpvagnar med låg ram.
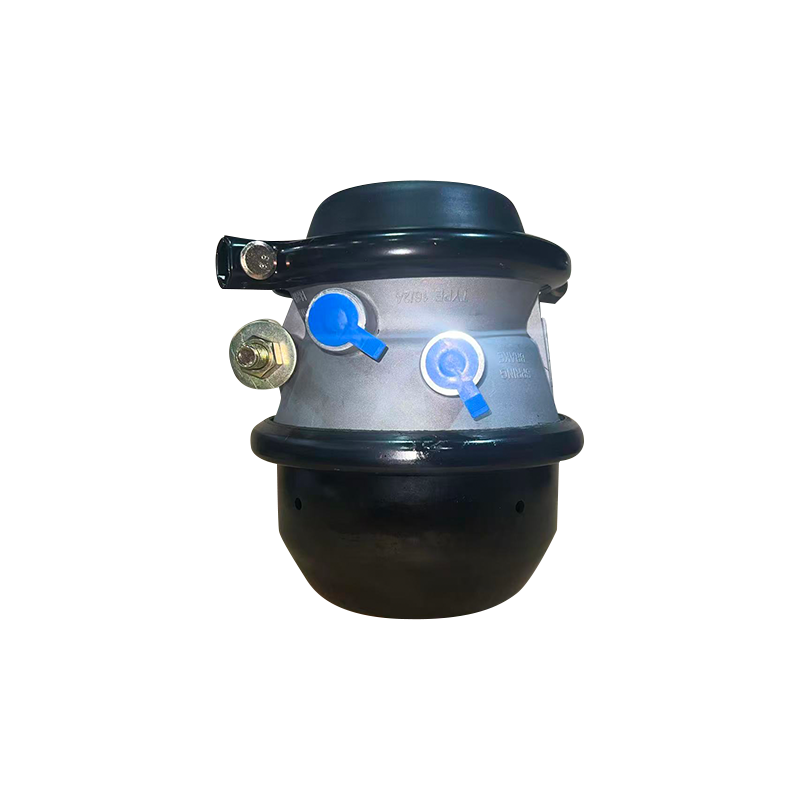
En fabrik som förstår dessa applikationer bör erbjuda en rad slag- och portalternativ: standardutlösningsrörelse för allmän linjedragning, lång slaglängd för off-highway och sophantering, och M22- eller Voss-portar för att matcha ditt befintliga luftsystem. ADB1624 piggyback-kammaren är ett exempel på en precisionskonstruerad enhet som passar där traditionella konfigurationer inte kan.
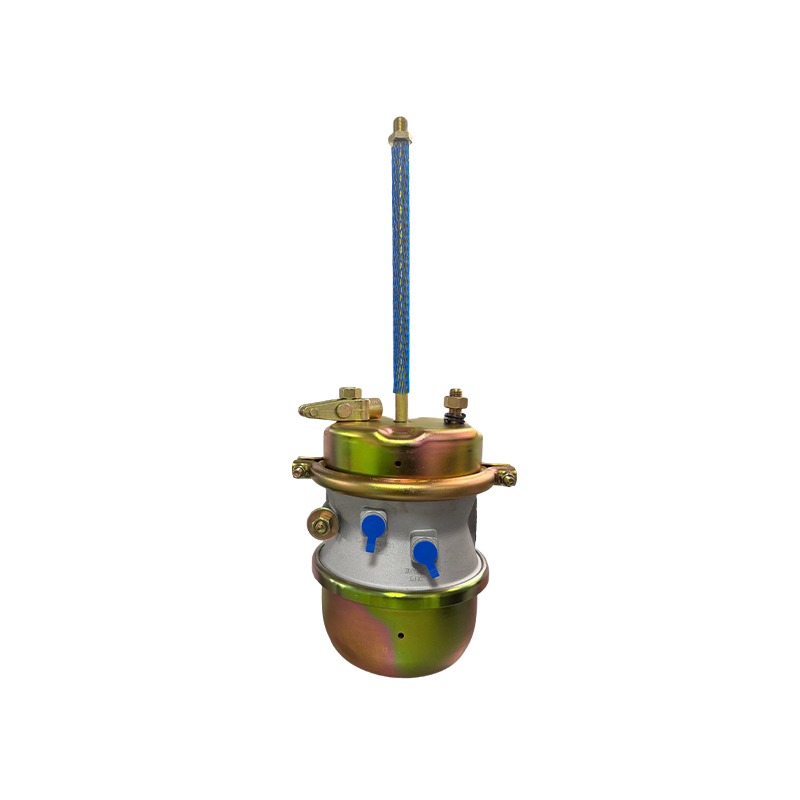
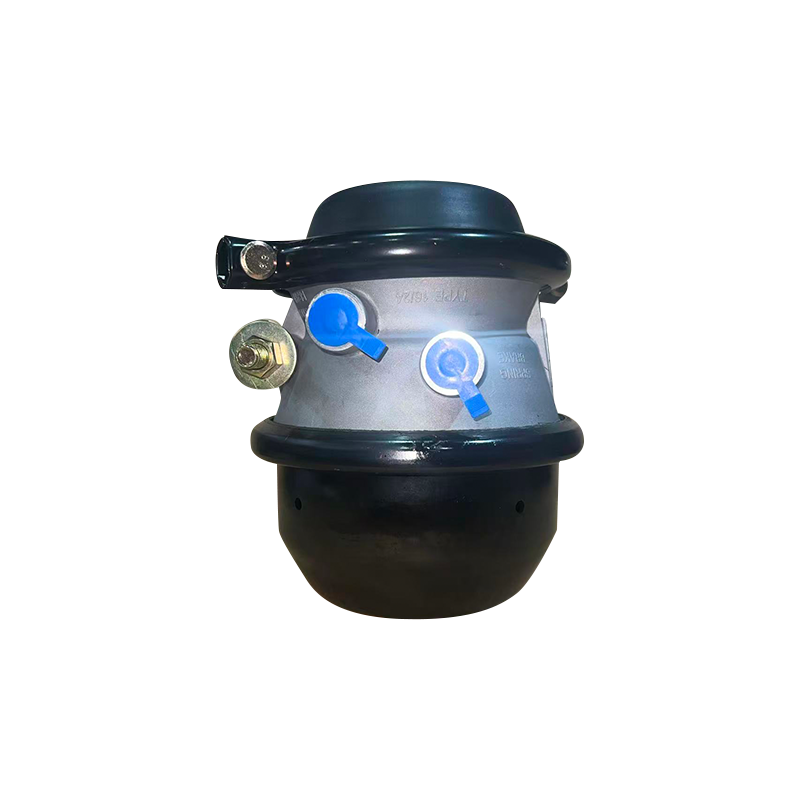 ADB1624 Piggyback precisionskontrollkammare Denna piggyback-kammare erbjuder en kompakt lösning för trånga utrymmen, som noterats i föregående text. Det ger exakt kontroll, modulärt underhåll och anpassningsalternativ för att matcha slaglängds- och portkrav. Visa produkt →
Innan du väljer en konfiguration, bekräfta kammarens slaglängd och om den använder en membran- eller kolvdesign. En fabrik som producerar båda typerna under ett tak kan vanligtvis svara på storleksfrågor snabbare än en som bara monterar av köpta delar.
Hur man validerar en fabrik innan man åtar sig
Börja med en offertförfrågan som inkluderar dina fullständiga tekniska data: slaglängd, porttyp, fjäderbelastning och förväntat driftstemperaturområde. Utvärdera sedan fabrikens svar i tre steg.
- Be om testrapporter från deras interna laboratorium, inte bara produktcertifikatet.
- Begär ett förproduktionsprov på 20–50 enheter och testa dem på din egen bänk eller fordon.
- Genomför en revision på plats eller använd en tredjepartsinspektör för att verifiera produktionslinjer och kvalitetsgrindar.
En fabrik med eget laboratorium och 100 % slutbesiktning kan visa dig data för varje batch. En fabrik som förlitar sig på inköpta komponenter och slutliga visuella kontroller kan inte svara på detaljerade frågor om membranets åldrande, fjäderutmattning eller husporositet. Det är skillnaden mellan en leverantör och en tillverkningspartner.
Om du behöver förstå hur en tillverkare kontrollerar tätning och processkonsistens över batcher, läs företagets egen bakgrundssida kan avslöja om den driver ett eget gjuteri och stämpelverkstad eller helt enkelt monterar köpta delar.
Att välja en ADB bromskammarfabrik handlar inte om att hitta det lägsta priset. Det handlar om att verifiera att fabriken kan kontrollera material, processer och tester som bestämmer fälttillförlitlighet. Leta efter IATF 16949, ett riktigt laboratorium, 100 % slutbesiktning och ett produktsortiment som matchar din fordonskonfiguration. Om du gör det kommer fabriken du väljer att vara den som håller dina fordon att stanna säkert, säsong efter säsong.


-
En bromskammare är inkapslad genom att trä den manuella låsbulten genom kammarens tryckstångsh...
-
Bromskammarens roll i kommersiella fordonssäkerhet I tunga kommersiella transporter fungerar p...
-
Vad gör en bromskammare? En bromskammare konverterar tryckluftstryck till mekanisk...
-
Sammanfattning av direkt jämförelse A Kraftig bromskammare ger gener...
-
Den moderna kommersiella transportindustrin är starkt beroende av luftbromssystem för att säke...
-
Direkt slutsats: Att välja rätt bromskammare för kraftigt bruk kräv...
- VARFÖR OSS
- Company Profile
- Certifications
- News
- PRODUKTER
- S-Cam-typ bromskammare
- Skivbromskammare
- Kilbromskammare
- Piggyback bromskammare
- Reparationssatser för bromskammare
- TILLVERKNING
- Customer Service
- Factory Tour
-
-
No.90 Zhancheng Avenue, Zhuji City, Zhejiang-provinsen, Kina

-
rongzhan@zjrongzhan.com / judith@zjrongzhan.com

-
+86-15258814607

-
- KONTAKT