sv

Anpassad DP-bromskammare: portar, slag och konstruktionsalternativ fullständigt förklarade
En OEM-inköpschef skickade en gång en DP-bromskammare till oss som hade dragits av ett prototypfordon. Slaget var korrekt och membranet intakt, men porten stämde inte överens med lastbilens luftledning och tryckstången var 12 mm för kort för slackjusteringsgeometrin. Delen var inte defekt; det var helt enkelt en lagerenhet som aldrig hade tillfrågats om fordonets fäste, koppling och slaglängdsbehov var annorlunda. Det är den verkliga anledningen till att marknaden för DP-bromskammare finns: att få kammaren att passa fordonet istället för att tvinga fordonet att acceptera en standarddel.
Här är slutsatsen på förhand. En anpassad DP-bromskammare är rätt drag när porttyp, slaglängd, tryckstångsgeometri, husfinish eller testdokumentation för en standardenhet inte passar din applikation. Fabriken som kontrollerar sin egen pressgjutning, stämpling och laboratorietester är den som kommer att leverera en genuint anpassad del snarare än en modifierad lagerenhet.
Vad en DP-bromskammare är och när anpassad blir nödvändig
DP-bromskammare tillhör bromskammarfamiljen S-Cam, som även inkluderar DD (dubbelmembran) och enkla servicekammare. En DP-enhet använder ett membran för färdbromsansättningen och en fjäderenhet av kolvtyp för parkering och nödbromsning. Den kolvliknande parkeringsdelen gör helhetspaketet mer kompakt än en design med dubbla membran, vilket är anledningen till att DP-kammare dyker upp ofta på europeiska traktorer och släpvagnar där axelutrymmet är begränsat.
Custom är inte en lyx i dessa situationer; det är ett krav:
- Ditt luftsystem använder Voss-kontakter medan standardkammaren kommer med en M22-port.
- Tryckstångens längd eller gaffelgeometrin måste ändras för att passa in med slackjusteraren.
- Det tillgängliga monteringsspelet tvingar fram en kortare kropp eller en annan portorientering.
- Fordonet körs i ett salttungt område och behöver ett specifikt ytskydd.
Fem specifikationer som definierar en anpassad DP-bromskammare
1. Porttyp och anslutning
Hamnen är den första missmatchen som de flesta köpare upptäcker. DP-kammare tillverkas vanligtvis med en M22 x 1,5 honport eller en anslutning av Voss-typ. M22 är den konventionella metriska porten som används med standardluftarmatur; Voss är en instickskoppling som är mycket specificerad på europeisktillverkade traktorer och släpvagnar eftersom det sparar monteringstid och minskar risken för korsgängning. Om din flotta standardiserar på Voss, tvingar en M22-kammare fram en adapter, vilket lägger till en läckpunkt och extra arbete. Att specificera porten på fabriken tar bort den risken helt.
För en förseglad konstruktion med ett kompakt hölje och metriska kopplingar är den förseglade T2424DP-kammaren med M22-port en typisk utgångspunkt. På Voss-sidan visar den korta versionen T2424DP med Voss-anslutning hur karossen kan förkortas med samma effektiva slaglängd, vilket är användbart när kammaren sitter nära axeln eller ramskenan.
 T2424DP Kortslagsbromskammare med Voss-anslutning Denna kompakta kammare passar snäva axel- eller ramskenor med bibehållen effektiv slaglängd. Dess korta design och Voss-gränssnitt hjälper till att bibehålla tätningens integritet och enkla installation i små fordonschassier. Visa produkt →
| Anslutning | Typisk tillämpning | Anpassade ordningsanteckningar |
|---|---|---|
| M22 x 1,5 hona | Standard metriska luftarmatur | Bekräfta gängdjupet och ange gängtätningsmedel eller O-ring |
| Voss plug-in anslutning | Europeiska OEM luftsystem | Bekräfta pluggens orientering i förhållande till kammarkroppen |
| M18 monteringshål | Vissa enkammarfästen | Endast relevant när fästet använder en M18-pilot |
2. Slaglängd
Slag är det avstånd som tryckstången färdas från det helt frigjorda läget till det helt applicerade läget. Standard DP-kammare ger ofta cirka 2,5 tums rörelse; långtakts- och 3-taktsversioner utökar det till ungefär 3 tum. Den extra rörelsen blir värdefull när bromsbeläggen är slitna och slackjusteraren är nära slutet av sitt räckvidd, eftersom tryckstången stannar innanför kammarens effektiva kraftband istället för att bottna. Avvägningen är fysisk: ett längre slag förändrar den totala kroppslängden och det utrymme som krävs för installationen. Mät det tillgängliga utrymmet på axeln innan du väljer en 3-taktsversion.
3. Tryckstång och monteringsgeometri
Tryckstaven är inte en generisk stav. En specialanpassad DP-kammare kan levereras med en lång stång för standardanslutning, en svetsad gaffel när en gaffel pressas eller svetsas på änden, en förkortad stång för snäva installationer eller en speciell gaffelvinkel för en specifik fordonsmodell. Monteringsgeometri inkluderar även placeringen av klämbultarna och rotationsvinkeln för serviceporten. OEM-köpare skickar CAD-modeller; eftermarknadsköpare mäter den gamla kammaren. En ansvarig leverantör kommer att arkivera beställningsritningarna så att varje återkommande beställning matchar exakt.
4. Husmaterial och ytskydd
De flesta DP-kammare använder ett pressgjutet aluminiumhus eftersom det är lätt och motstår korrosion mycket bättre än ett målat stålhus. Ytfinish är detaljen som blir underskattad: en kammare som fungerar i en region med vintervägsalt behöver en beläggning som överlever stenpåverkan och kemikalier. Ange ytbehandling vid offertskedet och be om korrosionstestdata. Detta är också scenen för privat märkning, med ditt artikelnummer, logotyp eller streckkod ingjuten i omslaget eller tryckt på etiketten.
5. Testning och dokumentation
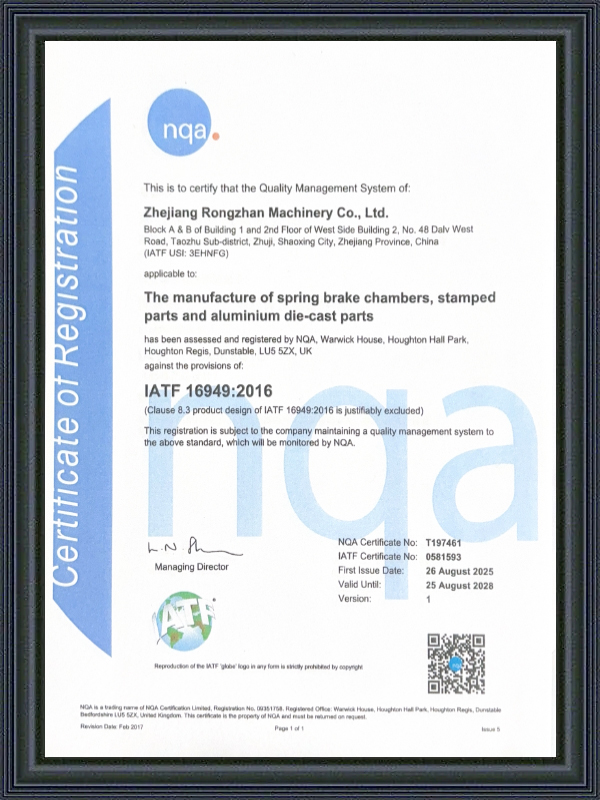
En riktigt anpassad DP-kammare anländer med bevis. Eftersom membranet, fjädern och det pressgjutna huset samverkar, förändras prestandakurvan genom att byta ett element. En fabrik med eget laboratorium kan tillhandahålla hög- och lågtemperaturrapporter, livslängdstestresultat och en prestandakurva för din specifika konfiguration. När leverantören innehar IATF 16949-certifiering är den dokumentationen en del av produktionsprocessen, inte en betald extra.
En praktisk specifikationschecklista innan du skickar förfrågan
Dessa sex parametrar täcker 90 procent av citeringsfelen. Skriv ner dem innan du kontaktar en leverantör.
| Parameter | Vad ska bekräftas | Varför det spelar roll |
|---|---|---|
| Porttyp | M22, Voss eller annat; tråddjup | Undviker adapterläckor och extra beslag |
| Stroke | Standard, långslag eller 3-takt | Förhindrar att tryckstången bottnar och bromsen bleknar |
| Tryckstång | Längd, spöände, gaffelbredd | Håller slackjusterarens inriktning korrekt |
| Bostadsfinish | Beläggningstyp, färg, private label | Korrosionslivslängd och varumärkeskonsistens |
| Testrapporter | Hög/låg temperatur, livslängd, läckagetest | Verifierar att den anpassade konstruktionen uppfyller säkerhetskraven |
| Förpackning | Individuell låda, etikettspråk, streckkod | Ren installation och spårbarhet på eftermarknaden |
Behåll ytterligare ett objekt på listan. En anpassad kammare kommer så småningom att behöva servicedelar. Om fabriken även erbjuder en DP bromskammarreparationssats med rätt membran, fjädrar och tätningar, förblir en framtida ombyggnad så nära den ursprungliga prestandan som möjligt. Bekräfta att reparationssatsen finns för ditt exakta anpassade artikelnummer innan den första produktionssatsen körs.
 DP Broms Chamber Repair Kit Leverantörer Översikt En ombyggnadssats för bromskamrar av kolvtyp, inklusive topplock, skal, mitthus och fjädrar. Det gör det möjligt att byta ut slitna delar utan att byta hela kammaren, vilket minskar kostnader och stilleståndstid samtidigt som bromsprestanda bevaras. Visa produkt →
Varför intern pressgjutning och stämpling ändra det anpassade spelet
Det är en praktisk skillnad mellan en leverantör som äger sina pressgjutnings- och stämplingsverkstäder och en som bara monterar inköpta delar. Det pressgjutna huset är där portgängor, membransäten och monteringsytor skapas. Om leverantören kontrollerar gjutningen kan den justera väggtjockleken, flytta en lokaliseringsbov eller rotera portens orientering utan att vänta på ett externt gjuteri. Internstämpling gör samma sak för fjäderhuset och monteringsplattorna: ledtiderna krymper, toleranserna förblir snäva och ingen handelsmarginal läggs till i mitten.
Det är inställningen bakom Zhejiang Rongzhan Machinerys produktionslinje. Företaget driver sina egna pressgjutnings- och stämplingsverkstäder för aluminium, har ett internt laboratorium för temperatur- och livslängdstestning och rapporterar en kapacitet på mer än tre miljoner set per år. Varje kammare kontrolleras före leverans, och företagets IATF 16949-certifiering täcker hela tillverkningsprocessen. Detta är det praktiska svaret på frågan "hur verifieras en anpassad kammare?" Svaret: det är verifierat av samma fabrik som byggde det, med samma testutrustning som används för ett prov i ett stycke och en sats på 10 000 delar. Mer information om företagets tillverkningsinställning finns på om sidan .
För en närmare titt på varför kammartätning och slaglängd direkt påverkar säkerheten för kommersiella fordon branschnotering om hur en bromskammare säkerställer kommersiell säkerhet förklarar mekanismen i klartext.
Summan av kardemumman är enkel. När du beställer en anpassad DP-bromskammare satsar du på fabrikens kontroll över sina egna processer. Porttyp, slaglängd, tryckstångsgeometri, ytfinish och testdokumentation är de fem beslut som definierar delen. En tillverkare med egen gjutning, stämpling och laboratorietester kan förvandla dessa beslut till en kammare som passar, tätar och håller. Be om testrapporten, be att få träffa gjutverkstaden och skriv port- och slagspecifikationerna i skrift. Det är skillnaden mellan en modifierad lagerdel och en genuint anpassad DP-bromskammare.


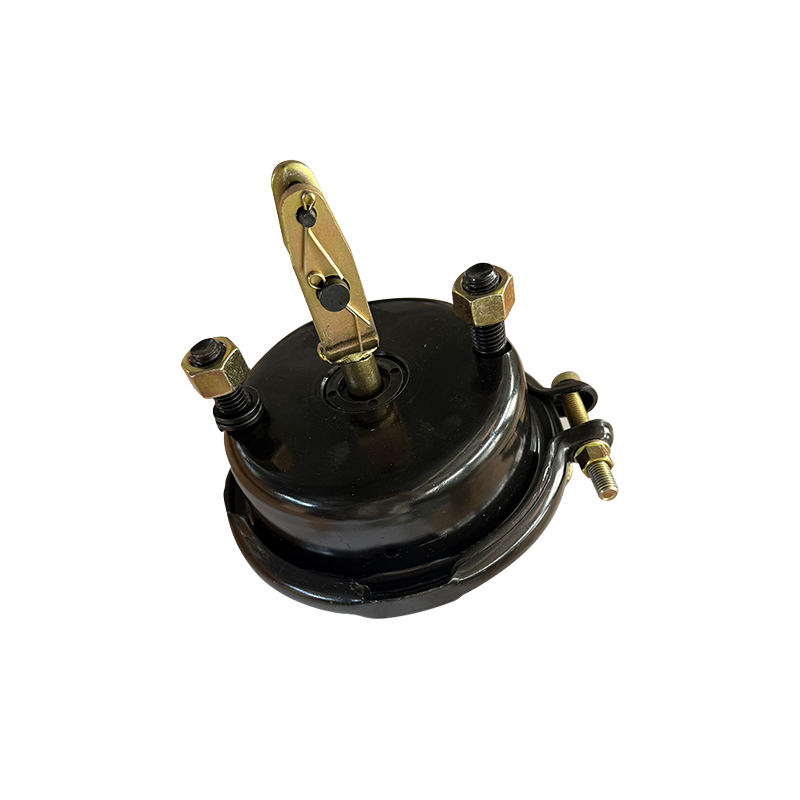
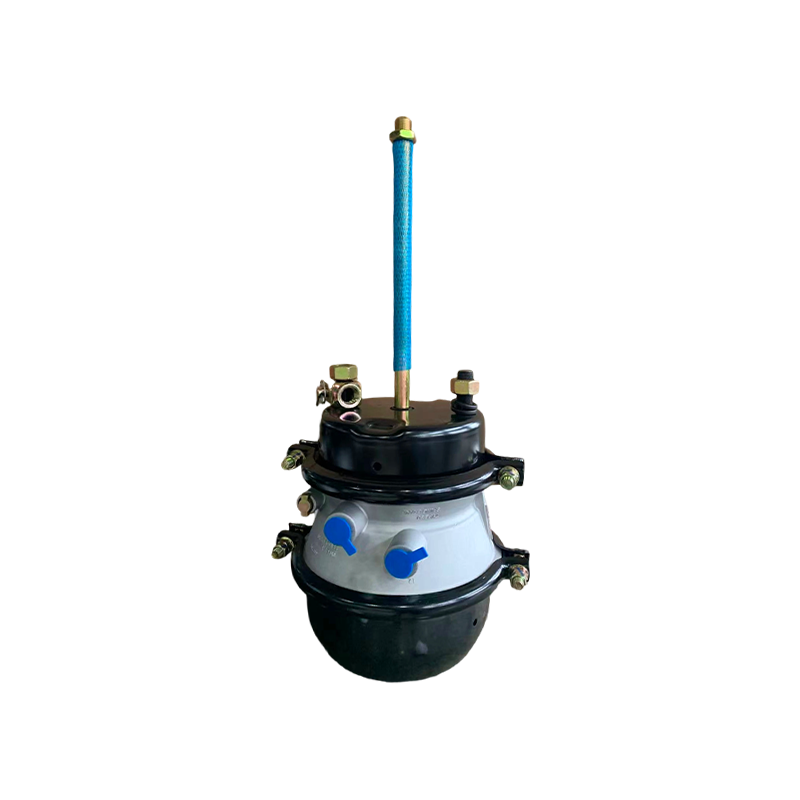
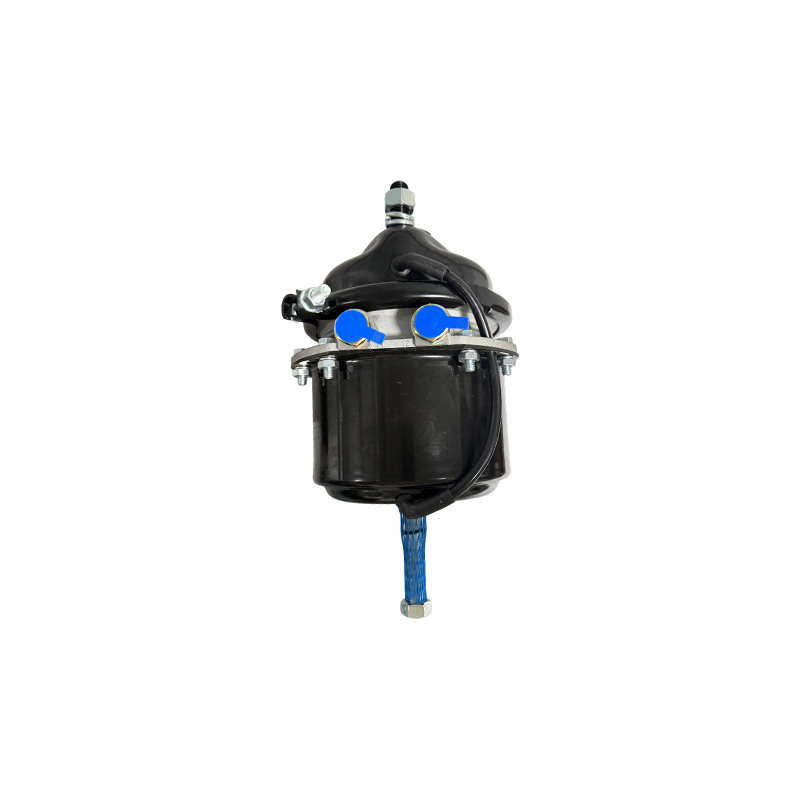
-
Vad gör en bromskammare? En bromskammare konverterar tryckluftstryck till mekanisk...
-
Piggyback-bromskammare: vad den gör och varför specifikationer spelar roll När en släpva...
-
Sammanfattning av direkt jämförelse A Kraftig bromskammare ger gener...
-
SNABB SVAR En skivbromskammare omvandlar tryckluftstrycket till den mekan...
-
Den moderna kommersiella transportindustrin är starkt beroende av luftbromssystem för att säke...
-
Direkt slutsats: Att välja rätt bromskammare för kraftigt bruk kräv...
- VARFÖR OSS
- Company Profile
- Certifications
- News
- PRODUKTER
- S-Cam-typ bromskammare
- Skivbromskammare
- Kilbromskammare
- Piggyback bromskammare
- Reparationssatser för bromskammare
- TILLVERKNING
- Customer Service
- Factory Tour
-
-
No.90 Zhancheng Avenue, Zhuji City, Zhejiang-provinsen, Kina

-
rongzhan@zjrongzhan.com / judith@zjrongzhan.com

-
+86-15258814607

-
- KONTAKT